
 EN
 AR
 HR
 DA
 NL
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 TL
 IW
 ID
 SR
 SK
 UK
 VI
 TH
 TR
 AF
 MS
 IS
 HY
 AZ
 KA
 BN
 LA
 MR
 MY
 KK
 UZ
 KY
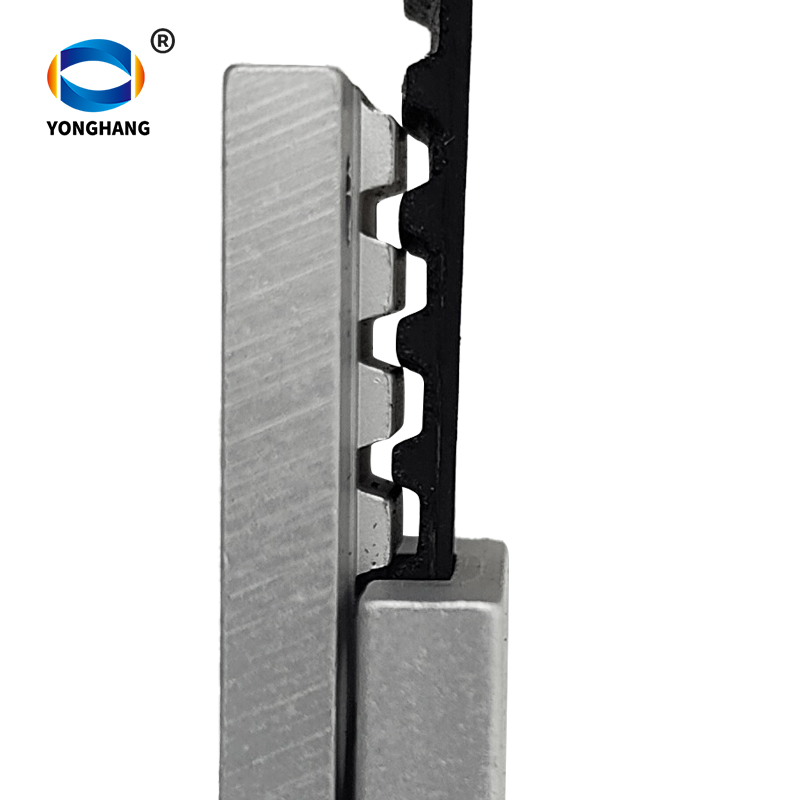
Zamanlama kayışı sıkma plakası, bir zamanlama kayışı ile bir makine parçası arasındaki bağlantıyı oluşturur. Kayışla çalışan doğrusal hareket sistemlerinde bu bağlantı, kayışın bir taşıyıcıyı, konumlandırma platformunu veya aktarma mekanizmasını ne kadar etkili şekilde hareket ettirdiğini belirleyebilir.
Yanlış montaj, bağlantı noktasında kayış kaymasına, dengesiz yüklenmeye, kayışta erken hasara veya konumlama hatalarına neden olabilir. Kayışa uygun ancak montaj düzenine uymayan bir plaka da makine çalışması sırasında sorunlara yol açabilir.
Doğru montaj, bileşen uyumluluğu ve doğru ölçümlerle başlar. Ayrıca uygun sabitleme, doğru kayış gerdirme işlemi ve montaj sonrası kontroller de gerekir.
Aşağıdaki kılavuz, endüstriyel bakım ekipleri, ekipman üreticileri ve otomasyon mühendisleri için pratik bir denetim ve montaj sürecini açıklar. Her zaman makine üreticisinin talimatlarını ve belirli kelepçe tasarımına ilişkin onaylı çizimi uygulayın.
Montaj Öncesi: Kayış ve Kelepçe Plakasını Kontrol Edin
Mevcut bir bileşeni çıkarmadan veya yedek parçayı takmadan önce seçilen kelepçe plakasının uygulama için uygun olduğunu doğrulayın.
Bu ayrıntıları kontrol edin:
Kayış profili ve adımı: Kayışın işaretleme işaretlerini, teknik dokümantasyonunu veya orijinal ekipman özelliklerini kullanarak kayış tanımını doğrulayın.
Kayış Genişliği: Gerçek kayış genişliğini ölçün ve hedeflenen kelepçe plakasıyla karşılaştırın.
Plaka boyutları: Toplam boyutları, montaj deliği konumlarını ve mevcut boşluğu kontrol edin.
Kelepçe tasarımı: Plakanın kayış dişleriyle temas edip etmediğini veya başka bir belirtilen sıkma düzeni kullanıp kullanmadığını doğrulayın.
Mevcut parçaların durumu: Kayış uçlarını, bağlantı elemanlarını, montaj yüzeyini ve plağı görünür hasar, deformasyon veya aşınma açısından inceleyin.
The Yonghang Zamanlı Kemer Kelepçe Plakası ürün sayfası ürünü ve listelenen kayış profili kategorilerini tanımlamak için bir referans sağlar.
zamanlamalı Kayış Sıkma Plakasının Kurulumu İçin 8 Pratik Kontrol
1. Çalışmaya Başlamadan Önce Makineyi İzole Edin
Ekipmanı durdurun ve sahada geçerli olan güvenlik prosedürlerine göre güç kaynağını kesin veya izole edin. Gerekli olduğu durumlarda kilitleme/etiketleme kontrollerini uygulayın ve tehlikeli hareket veya depolanmış enerjinin kontrol altına alındığını doğrulayın.
Kayış hareket halindeyken ayarlama yapmayı veya mekanizma çalışırken sıkma plakasını sıkmayı denemeyin.
Makine güvenli bir duruma geldikten sonra çalışma alanına erişime izin verin. Sistem durdurulduğunda gerilim veya enerji tutan bileşenler için ekipman üreticisinin talimatlarına uyun.
2. Değişim Parçasını Doğrulayın
Yeni plakayı orijinal parça ile veya onaylı teknik çizimle karşılaştırın.
Profil uyumluluğunu, kayış genişliğini, toplam boyutları, montaj deliği düzenini ve sabitleme elemanı gereksinimlerini kontrol edin. Plaka bir set parçası olarak sağlanıyorsa, tüm bileşenlerin amaçlanan montaja karşılık geldiğini doğrulayın.
Plakanın orijinale benzediği için uyumlu olduğunu varsaymayın. Diş geometrisinde, montaj boyutlarında veya sıkma yapısında küçük farklar, montajı etkileyebilir.
Yedek parça doğrulanamıyorsa, işleme geçmeden önce teknik açıklama alın.
3. Zamanlama Kayışı Uçlarını İnceleyin
Açık uçlu bir kayış montajı için kayış uçlarını liflenme, çatlaklar, hasarlı dişler, kirlilik, deformasyon veya diğer görünür kusurlar açısından inceleyin.
Hasarlı bir kayış ucu, yeni bir sıkma plakası mevcut olsa bile yeniden kullanıma uygun olmayabilir. Sadece plağın değiştirilmesi, kayıştaki aşınmayı gidermez.
Kemer üreticisinin onayladığı hazırlık prosedürünü kullanın. Tasarım ve üretici tarafından işlem açıkça izin verilmediği sürece kemeri kesmeyin, delmeyin, aşındırmayın ya da başka şekilde değiştirmeyin.
Sonsuz kemer veya farklı bir kemer düzeni için ilgili ekipmana özel kurulum talimatlarını izleyin.
4. Montaj Yüzeyini ve Hizalamayı Kontrol Edin
Plakanın montaj yüzeyinin amaçlanan montaja uygun olduğundan ve montaj deliklerinin makine yapısıyla hizalanmış olduğundan emin olun.
Oturma işlemini engelleyebilecek kir ve gevşek kalıntıyı kaldırın. Plakanın düzgün oturmasını engelleyebilecek hasarlara karşı montaj yüzeyini inceleyin.
Kısma plakası dişli bir arayüze sahipse, tasarım tarafından belirtilen şekilde karşılık gelen kemer dişleriyle etkileşime girdiğinden emin olun. Diğer kısma yapıları için üreticinin belirttiği yerleştirme ve temas düzenini izleyin.
Hizalanmama, kayış bağlantı noktasında eşit olmayan yüklenmeye neden olabilir. Kayış, sabitleme elemanları sıkılmadan önce onaylı çizimde gösterildiği gibi konumlandırılmalıdır.
5. Plakayı Belirtilen Sabitleme Elemanları ile Sabitleyin
Montaj için belirtilen doğru sabitleme elemanı türünü, boyutunu ve sınıfını kullanın.
Sabitleme elemanlarını, makine veya bileşen üreticisinin önerdiği sıraya ve tork değerlerine göre sıkın. Belirtimde özel bir sıkma sırası isteniyorsa, plakanın düzgün oturmasını sağlamak için bu sırayı uygulayın.
Aşırı sıkma yapmayın. Daha fazla sıkma kuvveti otomatik olarak daha iyi anlamına gelmez; aşırı basınç kayışı veya sıkma yapısını hasara uğratabilir.
Gerekli tork değeri bilinmiyorsa torku tahmin etmeyin. Ekipmanı yeniden hizmete almadan önce belirtimi doğrulayın.
6. Kayış Gerilimini Ayrı Olarak Ayarlayın
Bir sıkma plakası ile bir kayış gerilim ayarlama mekanizması ilişkili ancak farklı işlevlere sahiptir.
Plaka, kayışı belirtilen noktada sabitler; ancak gerilim, ekipmanın belirtilen ayarlama sistemi aracılığıyla oluşturulmalıdır. Doğru gerilim, kayış yapısı, tahrik düzeni, yük ve makine tasarımı gibi faktörlere bağlıdır.
Yetersiz gerilim, hareket kontrolünün kötüleşmesine veya uygun olmayan bir tahrik düzeninde diş ayrılmasına neden olabilir. Aşırı gerilim ise kayışa, millere, yataklara ve destekleyici bileşenlere uygulanan yükü artırabilir.
Belirtilen gerilim değeri veya ayarlama yöntemi kullanılmalıdır. Kayış gerilimini düzeltmek için sıkma plakasını aşırı sıkarak telafi girişiminde bulunulmamalıdır.
7. İzine Verilen Yerlerde Mekanizmayı Elle Hareket Ettirin
Montaj tamamlandıktan ve uygun gerilim ayarlandıktan sonra, üreticinin onaylı prosedürünü kullanarak mekanizmanın engelleme veya anormal direnç gösterip göstermediğini kontrol edin.
Elle hareket ettirmeye izin verilen yerlerde, taşıyıcı veya kayışla tahrik edilen bileşenin amaçlanan hareket aralığında sorunsuz ilerleyip ilerlemediğini gözlemleyin.
Klip üzerinde anormal temas, sürtünme, düzensiz hareket veya görünür kayma olup olmadığını kontrol edin. Mekanizmayı direnç noktasını aşacak şekilde asla zorlamayın.
Hareket normal değilse, güçle test etmeden önce durun ve nedeni belirleyin. Hizalamayı, montaj boyutlarını, kayış gerilimini ve bağlı bileşenlerin durumunu yeniden kontrol edin.
8. Kontrollü İşletimsel Kontrol Gerçekleştirin
Montaj kontrollerinin tamamlandığını doğruladıktan sonra, makine prosedürünün gerektirdiği gibi koruyucu kapakları ve güvenlik cihazlarını tekrar takın.
Güvenli olduğu takdirde yalnızca güç kaynağını yeniden açın. Ekipmanı üreticinin önerdiği test prosedürüne göre çalıştırın; makine destekliyorsa uygun düşük hızda veya düşük yükte bir kontrolle başlayın.
Kayış bağlantısını, hareketli karoseriye ve ilgili sabitleme elemanlarını anormal hareket, kayma, gürültü veya titreşim açısından gözlemleyin. Konumlandırma performansını makinenin belirttiği gereksinimlere göre kontrol edin.
Kemer sıkma parçasında kayma, görünür hasar veya mekanizmanın beklenmedik şekilde davranması durumunda ekipmanı durdurun. Makineyi çalışmaya devam ettirmeden önce sorunun nedenini araştırın.
Yaygın Zamanlama Kayışı Sıkma Plakası Sorunları ve Bunların Nasıl Araştırılacağı
Kemerle çalışan bir mekanizma beklenen şekilde çalışmıyorsa, sıkma plakası inceleme yapılacak birkaç bileşenden biridir.
| Belirti | Olası nedenler | Önerilen Kontroller |
|---|---|---|
| Sıkma noktasında kemer hareketi | Yanlış plaka uyumu, uygun olmayan sıkma düzeni, hasarlı kemer ucu veya yetersiz sabitleme | Uyumluluğu doğrulayın, kemeri inceleyin ve belirtilen montaj prosedürünü onaylayın. |
| Kayan parça konumlamasında hata | Sıkma noktasında kemer hareketi, kemer gerilimi sorunları veya tahrik sisteminin başka bir yerindeki sorunlar | Bağlantıyı kontrol edin ve makine teknik özelliklerine göre tam tahrik sistemini değerlendirin. |
| Sıkma noktasına yakın kemer dişlerinde düzensizlik veya görünür hasar | Yanlış kavrama, hizalama hatası veya aşırı yerel yüklenme | İşletmeyi durdurun ve kayış arayüzünü ile montaj hizalamasını inceleyin. |
| Gevşek montaj sabitleyicileri | Yanlış sabitleme işlemi, uygun olmayan donanım veya çalışma titreşimi | Donanımı inceleyin ve belirtilen değiştirme ve sıkma prosedürünü uygulayın. |
| Anormal ses veya direnç | Hizalama hatası, engelleme, aşırı gerilim veya başka bir mekanik arıza | Makineyi izole edin ve tam tahrik mekanizmasını inceleyin. |
| Değişim sonrası tekrarlayan sorunlar | Yanlış parça spesifikasyonu veya çözülmemiş bir makine seviyesi sorunu | Çizimi, kayış profili, boyutları, yük koşullarını ve montaj prosedürünü yeniden doğrulayın. |
Bu belirtiler, sıkma plakasının arızalı olduğu anlamına otomatik olarak gelmez. Sistematik bir inceleme, sorunun kaynağının sıkma tertibatında mı, kayışta mı, montaj yapısında mı yoksa tahrik sisteminin başka bir parçasında mı olduğunu belirlemeye yardımcı olur.
Zamanlama Kayışı Sıkma Plakasının Bakımı Nasıl Yapılır
Düzenli incelemeler, bakım ekiplerinin plansız duruşlara neden olmadan önce sorunları tespit etmelerine yardımcı olabilir.
Sabit Edici Elemanları ve Montaj Yapısını İnceleyin
Gevşek sabit edici elemanlar, hasarlı dişler, deformasyon, ilgili yerlerde korozyon veya plakanın kaydığına dair işaretleri kontrol edin.
Öngörülen inceleme ve sıkma prosedürünü uygulayın. Sabit edici elemanların neden gevşediğini araştırmadan onları tekrar tekrar sıkmayın.
Kayışla Temas Alanını İnceleyin
Sıkma noktasının yakınında aşınma, çatlama, liflenme, diş hasarı veya lokal deformasyon gibi belirtileri gözlemleyin.
Bu işaretler, uyumluluk sorunu, eşit olmayan temas, aşırı yük veya yanlış montajı gösterebilir. Hasarlı bileşenleri ekipman üreticisinin önerilerine göre değiştirin.
Konumlandırma ve Hareketi İzleme
Tekrarlanabilirlikteki değişiklikler, anormal titreşim veya tutarsız hareket, kayış tahrikinde veya bağlantı noktasında gelişmekte olan bir sorunu gösterebilir.
Gözlemlenen davranışı makinenin normal çalışma koşullarıyla ve belirtilen performans sınırlarıyla karşılaştırın.
Uygulamaya Uygun Bir Denetim Sıklığı Belirleyin
Denetim sıklığı, çalışma saati, yük, ivme, ortam ve bir arızanın sonuçlarını yansıtmalıdır.
Sürekli çalışan veya sık sık başlatma ve durdurma işlemi yapan ekipmanlar, daha hafif bir çalışma döngüsüne sahip makinelerden farklı bir denetim programı gerektirebilir. Üreticinin bakım planına ve geçerli saha prosedürlerine uyun.
Parçaları Durumlarına ve Uyumluluklarına Göre Değiştirin
Kıstırma plakası değiştirilirken, kayış profili, genişliği, montaj geometrisi ve gerekli malzeme veya tasarım özellikleri yeniden kontrol edilmelidir. Bir yedek parça, yalnızca önceki parçaya benzememeli; mevcut makine konfigürasyonuyla tam olarak uyumlu olmalıdır.
Orijinal parça temin edilemiyorsa veya teknik özellikleri belirsizse, tedarikçiye değerlendirme amacıyla bir çizim, ölçümler veya örnek sağlanmalıdır.
Yedek Zamanlama Kayışı Kıstırma Plakası Nasıl Temin Edilir?
Yeni bir makine için veya mevcut bir ekipmanın tamiri için doğru teknik bilgiler, bileşen seçimi sürecini daha verimli hâle getirir.
Bir tedarikçiyle iletişime geçmeden önce aşağıdaki bilgileri hazırlayın:
-
Zamanlama kayışı profili ve adımı
-
Kayış genişliği ve yapısı
-
Kıstırma plakasının boyutları
-
Montaj deliği çapı ve aralığı
-
Belirtilmişse gerekli malzeme veya yüzey işlemi
-
Çalışma ortamı ve ilgili yük koşulları
-
Gerekli miktar
-
Teknik çizim, ekipman modeli veya ölçümleri içeren fotoğraf
Bu ayrıntılar, tedarikçinin üretim veya sevkiyattan önce amaçlanan konfigürasyonu değerlendirmesine ve olası uyumluluk sorunlarını belirlemesine yardımcı olur.
Yonghang Transmission Belt, çeşitli makine uygulamaları için endüstriyel kayış ürünleri ve ilgili bileşenler sağlar. Ürün bilgilerini incelemek ve teknik değerlendirme için gereksinimlerinizi göndermek üzere Zamanlama Kayışı Sıkma Plakası ürün sayfasını sayfasını ziyaret edin.
Sıkça Sorulan Sorular
Zamanlama kayışı sıkma plakasının doğru şekilde takılıp takılmadığını nasıl anlarım?
Plakanın kayış profiline ve genişliğine uyduğunu, montaj yüzeyine doğru şekilde oturduğunu ve belirtilen bağlantı elemanları ile sıkma prosedürüne göre sabitlendiğini doğrulayın. Kayış gerilimini ayrı olarak kontrol edin; ardından üreticinin önerdiği hareket ve işletme testlerini gerçekleştirin.
Zamanlama kayışının sıkma plakasında kaymasına neden olan faktörler nelerdir?
Olası nedenler arasında uyumsuz bir plaka, yanlış konumlandırma, kayış ucundaki hasar, uygun olmayan sıkma kuvveti veya yanlış sabitleme bulunur. Kayış kayması ayrıca tahrik sistemindeki diğer sorunlarla da ilişkili olabilir; bu nedenle tam montajı inceleyin ve onarım kararı vermeden önce tümüne bakın.
Zamanlama kayışını değiştirdiğimde sıkma plakasını da değiştirmeli miyim?
Gerekmez. Karar, plakanın durumuna, değiştirilen kayışla uyumluluğuna ve makine üreticisinin bakım gereksinimlerine bağlıdır. Plakayı ve montaj donanımını yeniden kullanmadan önce mutlaka kontrol edin.
Zamanlama kayışı sıkma plakası düzenli bakım gerektirir mi?
Evet, güvenilir bir kayış bağlantısı gerektiren ekipmanlarda periyodik denetim önerilir. Sıkma elemanlarını, kayış temas alanını, montaj hizalamasını ve anormal hareketleri makinenin bakım planına göre kontrol edin.
Evrensel bir zamanlama kayışı sıkma plakası kullanabilir miyim?
Evrensel bir plakanın her zaman kayış için uygun olacağı varsayılmamalıdır. Belirli uygulama için profili, adım mesafesini, genişliği, sıkma yöntemini, montaj boyutlarını ve çalışma gereksinimlerini doğrulayın.
Sonuç
Güvenilir bir zamanlama kayışı sıkma plakası kurulumu, doğru bileşen seçimi, kesin hizalama, uygun sabitleme ve doğru kayış gerilimine bağlıdır. Düzenli denetimler, aşınma, gevşeme ve uyumsuzluk sorunlarını daha ciddi ekipman arızalarına dönüşmeden önce tespit etmenize yardımcı olabilir.
Makine üreticileri ve bakım uzmanları için orijinal boyutları ve kayış özelliklerini doğrulamak, güvenilir bir yedekleme işlemine geçmeden önce önemli bir adımdır.
Ek ürün bilgisi veya belirli bir yapılandırmayı değerlendirme konusunda yardım almak için lütfen Yonghang Zamanlama Kayışı Sıkma Plakası sayfasını ziyaret edin ve teklif talep etmeden önce kayış özelliklerinizi, montaj boyutlarınızı ve teknik çiziminizi hazırlayın.
İçindekiler Tablosu
- Montaj Öncesi: Kayış ve Kelepçe Plakasını Kontrol Edin
-
zamanlamalı Kayış Sıkma Plakasının Kurulumu İçin 8 Pratik Kontrol
- 1. Çalışmaya Başlamadan Önce Makineyi İzole Edin
- 2. Değişim Parçasını Doğrulayın
- 3. Zamanlama Kayışı Uçlarını İnceleyin
- 4. Montaj Yüzeyini ve Hizalamayı Kontrol Edin
- 5. Plakayı Belirtilen Sabitleme Elemanları ile Sabitleyin
- 6. Kayış Gerilimini Ayrı Olarak Ayarlayın
- 7. İzine Verilen Yerlerde Mekanizmayı Elle Hareket Ettirin
- 8. Kontrollü İşletimsel Kontrol Gerçekleştirin
- Yaygın Zamanlama Kayışı Sıkma Plakası Sorunları ve Bunların Nasıl Araştırılacağı
- Zamanlama Kayışı Sıkma Plakasının Bakımı Nasıl Yapılır
- Yedek Zamanlama Kayışı Kıstırma Plakası Nasıl Temin Edilir?
-
Sıkça Sorulan Sorular
- Zamanlama kayışı sıkma plakasının doğru şekilde takılıp takılmadığını nasıl anlarım?
- Zamanlama kayışının sıkma plakasında kaymasına neden olan faktörler nelerdir?
- Zamanlama kayışını değiştirdiğimde sıkma plakasını da değiştirmeli miyim?
- Zamanlama kayışı sıkma plakası düzenli bakım gerektirir mi?
- Evrensel bir zamanlama kayışı sıkma plakası kullanabilir miyim?
- Sonuç